联系我们
联系人:肖经理
手 机:177-2233-8770
邮 箱:3761723915@qq.com


在复合材料行业,同一类树脂,在拉挤、RTM工艺里需要低黏度、流动性好,顺畅地浸润玻纤;在手糊或喷射工艺中,则需要合适的触变性,避免在垂直面流挂。要匹配这些差异很大的施工要求,工业树脂增稠剂是重要的流变调控手段。工艺不同,增稠剂的流变定制思路就不同。
一、拉挤成型:低黏度浸润,防沉淀
拉挤工艺为连续生产,玻纤束需要在短的时间内被树脂充分浸透。
选型逻辑:带填料的拉挤配方中,增稠剂主要用来防沉降(避免重钙等填料在胶槽沉底),同时不能明显提升树脂的动态黏度。一般选用具备剪切变稀特性、可在低剪切下建立适度黏度的气相二氧化硅或特种有机膨润土。
二、RTM(树脂传递模塑):低阻充模,按需防流胶
RTM 属于闭模注射工艺。树脂在压力驱动下,通过流道注入模腔浸润纤维。
选型逻辑:常规 RTM 优先低触变;仅部分带填料、有防流胶需求的特殊 RTM 配方,会选用剪切变稀型增稠剂:注射过程受到剪切作用,黏度快速下降,保证充模流畅;充满模腔、剪切消失后,黏度快速回升,建立屈服应力,避免树脂流溢、倒流。
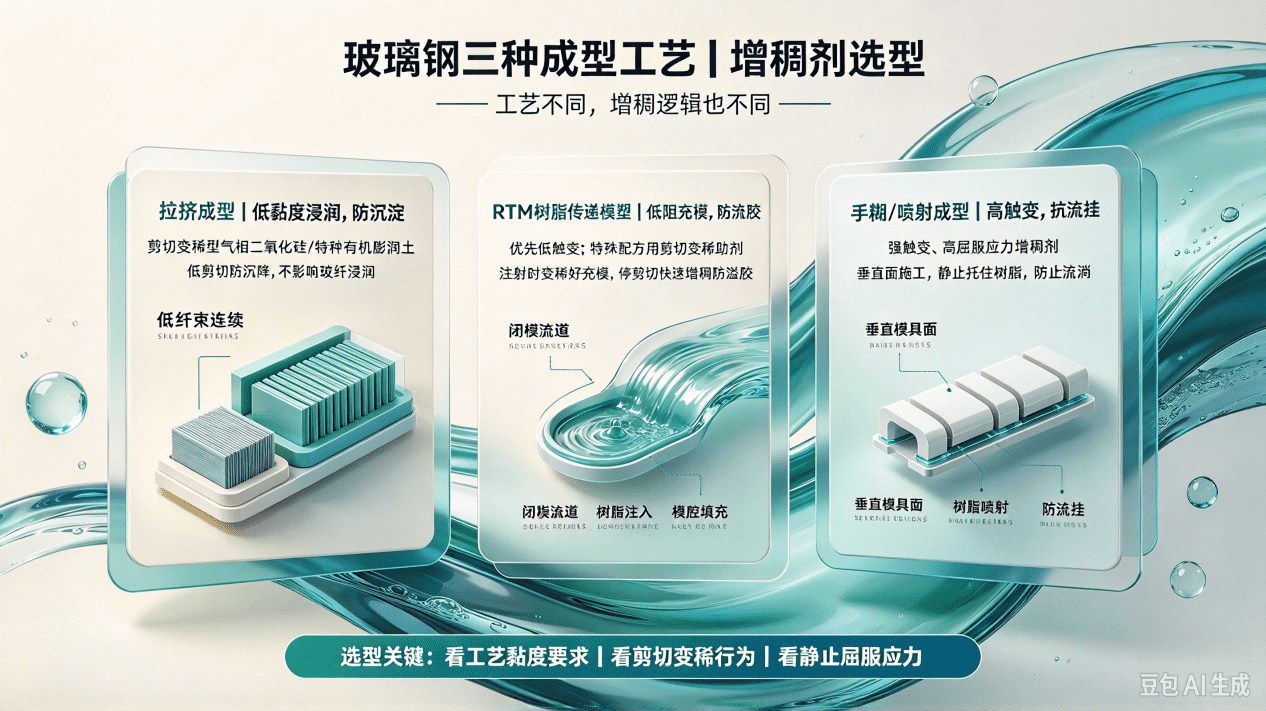
图:不同工艺对工业树脂增稠剂的要求不同
三、手糊/喷射成型:高触变,抗流挂
手糊和喷射多用于大型非标件(如游艇、风力发电机舱罩),工人要在垂直甚至倒扣的模具面上施工。
选型逻辑:该场景选用强触变、高屈服应力的工业树脂增稠剂。静止状态下,助剂形成稳定网络,托住树脂与填料,防止流淌。
常用高比表面积气相二氧化硅或者充分活化的有机膨润土,赋予树脂触变特性,涂刷后不易流挂,更容易达到目标涂覆厚度。
从拉挤的 “低黏度、兼顾防沉”,到 RTM 大多 “低阻充模、按需控溢”,再到手糊的 “强触变抗流挂”,工业树脂增稠剂的复配不是一招鲜吃遍天。选错类型,轻则影响生产效率,重则导致整批制品报废。若拿不准您的成型工艺适合哪种流变曲线,建议先做小样试模。实测树脂的浸润性和抗流挂性后,再批量使用。

联系人:肖经理
技术热线:17722338770
QQ:3761723915
微信:17722338770
邮箱:3761723915@qq.com
联系人:黄经理
技术热线:17722334787
QQ:3688776102
微信:17722334787
邮箱:3688776102@qq.com
联系人:黄经理
技术热线:18122989472
QQ:1906285569
微信:18122989472
地址:广东省东莞市松山湖园区信息路
© 2018 广东中科鸿泰新材料有限公司版权所有
粤ICP备16036469号-8

